
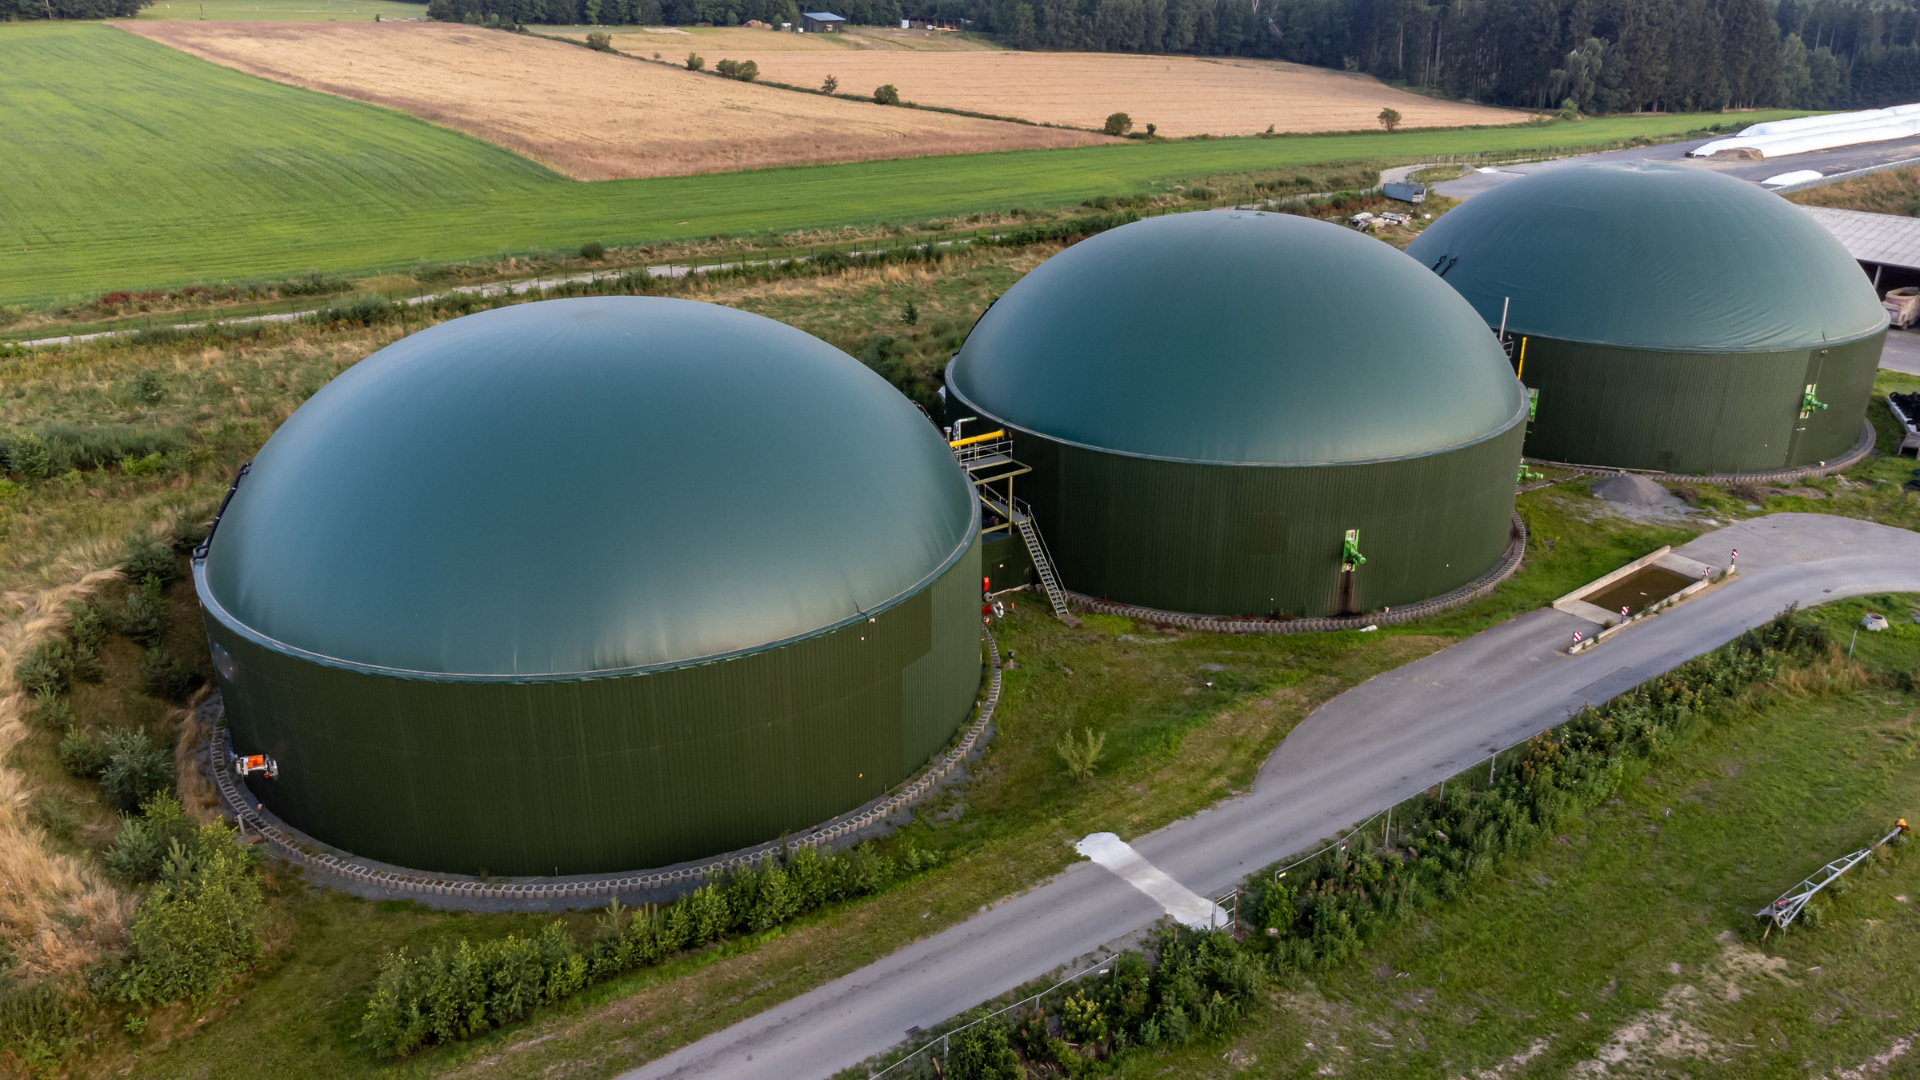
La agitación es la variable operativa que mantiene el digestor homogéneo: sin una mezcla adecuada aparecen costras, sedimentos y gradientes de temperatura que recortan la producción un 5-15 %. Hay tres familias de sistemas (mecánica, hidráulica y gas-lift) y ninguna es la mejor en abstracto: depende del sustrato, de la geometría del reactor y del coste energético (la agitación consume el 1-5 % de la electricidad producida). En la mayoría de plantas, un régimen intermitente bien ajustado (unos 15 minutos cada 1-2 horas) mezcla lo suficiente y ahorra energía.
La agitación es la gran olvidada del digestor. No sale en las analíticas, no tiene una sonda que la mida en continuo y, sin embargo, está detrás de buena parte de los problemas operativos: costras, sedimentos, zonas muertas y choques térmicos.
Además, es un consumidor silencioso: los agitadores trabajan miles de horas al año y su factura eléctrica se nota. Mezclar de más cuesta dinero; mezclar de menos cuesta producción.
Este artículo repasa los tipos de agitación, cómo se evalúa la eficiencia de mezcla, el debate continuo vs intermitente y los signos que delatan una agitación deficiente.
Por qué la agitación importa en un digestor anaerobio
La mezcla cumple cuatro funciones a la vez: pone en contacto el sustrato fresco con la biomasa activa (transferencia de masa), homogeneiza la temperatura evitando gradientes (ver control de temperatura), facilita la liberación del biogás atrapado en el líquido y evita la separación de fases.
Cuando la mezcla falla, el digestor se estratifica, es decir, los flotantes suben y forman costra, los pesados caen y forman sedimento, y el volumen útil del reactor se va reduciendo sin que nadie lo vea. Una mala mezcla puede recortar la producción un 5-15 % antes de dar ningún síntoma evidente.
Tipos de agitación: mecánica, hidráulica, gas-lift
Los sistemas de agitación se agrupan en tres familias:
| Tipo | Cómo funciona | Puntos fuertes | Límites |
|---|---|---|---|
| Mecánica (hélices, palas) | Agitadores sumergidos o de eje que mueven el digestato directamente | Mezcla enérgica y dirigible; el estándar en digestores agrícolas | Piezas móviles dentro del reactor; desgaste y mantenimiento |
| Hidráulica (recirculación) | Bombas externas que recirculan el digestato y lo reinyectan | Equipos accesibles fuera del reactor; combina con intercambiadores de calor | Menos eficaz contra costras; consumo de bombeo |
| Gas-lift (neumática) | Inyección del propio biogás comprimido por la base del digestor | Sin piezas móviles dentro; mezcla suave y homogénea | Poca capacidad contra costras y arenas; compresor a mantener |
La elección depende del sustrato (fibroso o no, con arenas o sin ellas), de la geometría del reactor y del tipo de digestor. No hay un ganador universal, simplemente consiste en la elección del tipo de agitación para cada caso particular.
Cálculo de la eficiencia de mezcla
La referencia clásica de diseño es la potencia específica instalada (W por m³ de digestor) y la velocidad superficial que el sistema consigue en las zonas críticas. Para evitar la formación de costras, la bibliografía sitúa la velocidad mínima en la superficie en torno a 0,3-0,5 m/s.
En operación, la eficiencia real se evalúa de forma indirecta: uniformidad de temperatura entre sondas a distintas alturas, estabilidad de la composición del digestato en distintos puntos de muestreo y ausencia de zonas muertas (que hoy se estudian con modelos CFD y trazadores). Un digestor bien mezclado da lecturas iguales pese a donde se mida.
Signos de mala agitación: costras, sedimentos, gradientes
Los tres síntomas clásicos son visibles si se sabe dónde mirar:
- Costras flotantes: capa de fibras y flotantes en superficie que crece hasta endurecerse. Es el síntoma más frecuente con sustratos fibrosos (se detalla en el post sobre costras flotantes).
- Sedimentos y arenas: acumulación en el fondo que roba volumen útil año tras año (ver sedimentos del digestor).
- Gradientes de temperatura: diferencias sostenidas entre sondas a distintas alturas delatan estratificación y mezcla insuficiente.
A ellos se suman señales indirectas: espumas localizadas, picos de gas al arrancar el agitador ya que el biogás está atrapado y digestato heterogéneo entre puntos de purga.
Régimen óptimo: continuo vs intermitente
La agitación continua garantiza homogeneidad máxima, pero rara vez compensa sino que consume más, desgasta más y hay evidencia de que una mezcla demasiado enérgica puede incluso romper los agregados microbianos que sostienen la transferencia entre bacterias y arqueas.
Por eso la mayoría de plantas trabaja en régimen intermitente: ciclos del orden de 15 minutos cada 1-2 horas, reforzados alrededor de las alimentaciones. El ajuste fino (duración, frecuencia y velocidad si el variador lo permite) se hace vigilando los síntomas del apartado anterior.
Consumo energético y optimización
La agitación consume típicamente el 1-5 % de la producción eléctrica de la planta. Parece poco, pero es un consumo constante durante miles de horas al año, de hecho, pasar de un continuo mal ajustado a un intermitente optimizado puede ahorrar decenas de MWh anuales sin perder producción.
Las palancas de optimización son, por orden de coste: ajustar ciclos y horarios (gratis), instalar variadores de frecuencia, reposicionar o sustituir agitadores y, como último recurso, cambiar de sistema. Un cambio completo de sistema de agitación cuesta del orden de 30.000 a 120.000 € según el tamaño del digestor, así que antes de llegar ahí conviene agotar las palancas baratas.
Diagnóstico de fallos de agitación
El diagnóstico empieza por lo barato que son comparar temperaturas entre sondas, revisar el consumo eléctrico de cada agitador (un consumo que cae delata hélice desgastada o rota; uno que sube, fibras enredadas) y observar la superficie del digestor con el agitador en marcha.
Si los indicios apuntan a zonas muertas, el paso siguiente es muestrear el digestato a distintas alturas y, en casos serios, medir el volumen útil real (por trazadores o inspección). Muchos digestores «pequeños» son en realidad digestores grandes medio llenos de sedimento.
Preguntas frecuentes sobre la agitación del digestor
¿Cuál es el mejor sistema de agitación para un digestor?
No existe un sistema de agitación que sea universalmente mejor. La elección depende principalmente de las características del sustrato, el diseño y volumen del digestor, la presencia de sólidos o fibras y los costes de instalación y mantenimiento.
- Agitación mecánica: es uno de los sistemas más utilizados, especialmente en digestores agrícolas. Mediante agitadores o hélices permite una mezcla eficaz y puede adaptarse a diferentes tipos de sustrato. Sin embargo, requiere elementos mecánicos dentro del digestor, que pueden sufrir desgaste o necesitar mantenimiento.
- Agitación hidráulica: utiliza la recirculación del propio digestato para favorecer la mezcla. Una de sus principales ventajas es que los equipos de bombeo pueden situarse fuera del reactor, facilitando el acceso para su mantenimiento y reparación. No obstante, su eficacia depende de las características del digestato y del diseño del sistema de recirculación.
- Gas-lift o agitación mediante biogás: utiliza el propio biogás generado en el proceso para provocar la circulación del contenido del digestor. Al no necesitar elementos mecánicos móviles en el interior, puede reducir determinados problemas de mantenimiento. Sin embargo, puede ser menos eficaz cuando existen costras, arenas o una elevada concentración de sólidos, por lo que no siempre es la opción más adecuada.
En definitiva, el mejor sistema de agitación es aquel que se adapta a las características específicas del digestor y del sustrato que se va a tratar. Antes de elegirlo deben considerarse factores como la viscosidad, el contenido en sólidos, la presencia de fibras o arenas, la tendencia a formar costras, el volumen del reactor, el consumo energético y las necesidades de mantenimiento.
¿Cómo sé si mi digestor está mal agitado?
Los tres signos clásicos son costras flotantes en superficie, sedimentos que crecen en el fondo y gradientes de temperatura entre sondas a distintas alturas. Además, algunas señales indirectas pueden ser picos de biogás al arrancar el agitador, aparición de espumas localizadas y digestato heterogéneo según el punto de muestreo. Una mala mezcla puede estar costando un 5-15 % de producción sin dar síntomas claros.
¿Cuánto consume el sistema de agitación?
Típicamente entre el 1 y el 5 % de la electricidad que produce la planta. Es un consumo constante durante miles de horas al año, así que su optimización (ciclos intermitentes bien ajustados, variadores de frecuencia, agitadores en buen estado) es de las medidas de eficiencia con mejor retorno en una planta de biogás.
¿Es mejor la agitación continua o intermitente?
Para la mayoría de plantas, intermitente ya que consiste en ciclos del orden de 15 minutos cada 1-2 horas los cuales mantienen la homogeneidad con una fracción del consumo. La agitación continua solo se justifica en casos concretos como por ejemplo sustratos muy propensos a estratificar. Además, una mezcla demasiado enérgica puede perjudicar a los agregados microbianos. La clave es ajustar el régimen vigilando costras, sedimentos y gradientes.
Smallops y el diagnóstico de la mezcla
Una agitación mal ajustada se paga dos veces: en electricidad consumida y en producción perdida. En Smallops evaluamos la homogeneidad real de tu digestor (temperaturas, muestreos, consumos de agitación) con un Diagnóstico de Excelencia Operativa.
¿Tu digestor está bien mezclado?
Solicita un Diagnóstico de Excelencia Operativa Smallops: comprobamos la homogeneidad real del reactor, el estado y el consumo de tus agitadores y cuánto volumen útil te está robando el sedimento.
Referencias y normativa
Wu, B. (2014). CFD analysis of mixing in anaerobic digesters. Water Research, 65, 109-128.
Karim, K. et al. (2005). Anaerobic digestion of animal waste: effect of mixing. Bioresource Technology, 96 (14), 1607-1612.
Lindmark, J. et al. (2014). Effects of mixing on the result of anaerobic digestion. Renewable and Sustainable Energy Reviews, 40, 1030-1047.
Singh, B. et al. (2020). Mixing strategy in anaerobic digesters. Bioresource Technology, 311, 123423.